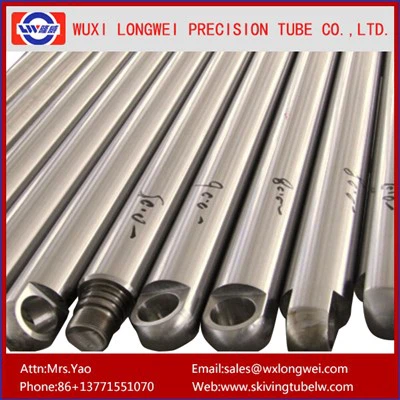
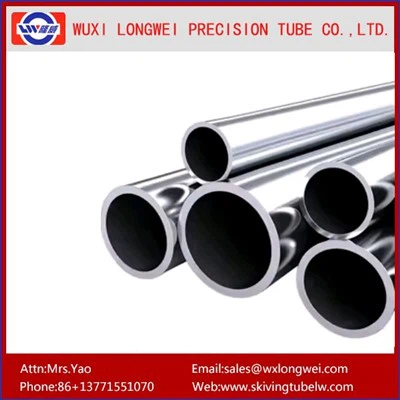
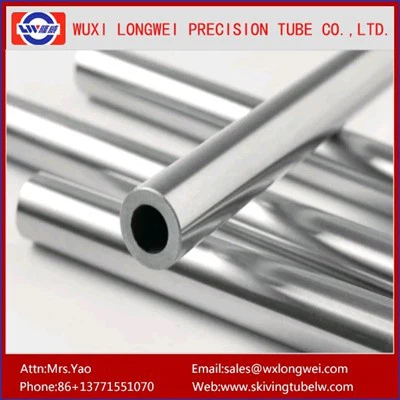
Om du är en tillverkare eller leverantör av precisionsstålrör, vet du att CK45 högprecision kallvalsade sömlösa stålrör är ett arbetshästmaterial som används i allt från fordonskomponenter till hydraulcylindrar, jordbruksmaskiner och industriell utrustning. I över ett decennium har mitt team på vår precisionsrörsanläggning specialiserat sig på att producera dessa rör, och även om vi alltid har prioriterat kvalitet och konsistens, har de senaste samtalen med kunder, regeluppdateringar och våra egna hållbarhetsmål drivit oss att ompröva varje steg i vår produktionsprocess. Frågan var inte bara "hur kan vi göra våra CK45-rör bättre?" men "hur kan vi göra dem bättre för planeten?"
Hållbarhet inom stålproduktion är inte en trend - det är en nödvändighet. Den globala stålindustrin står för ungefär 7 % av de globala koldioxidutsläppen, enligt International Energy Agency (IEA), och tillverkning av kallvalsade sömlösa rör har sina egna unika miljöhinder: hög energianvändning, vattenförbrukning, avfallsgenerering från metallbearbetningsvätskor och utsläpp från ugnsdrift. För vårt team var målet att minska vårt miljöavtryck utan att offra den precision som kunderna litar på. Efter månader av tester, processjusteringar och investeringar i riktade uppgraderingar, har vi identifierat konkreta, vetenskapsstödda förändringar som har minskat vårt avfall, energi och vattenanvändning samtidigt som vi behåller vår CK45Högprecision kallvalsat sömlöst stålrörtill de snäva toleranser (±0,02 mm diametervariation) som våra kunder kräver. Här är vad vi lärde oss och vad som fungerar.
Först, låt oss grunda detta i vår specifika process, eftersom generiska "hållbarhetstips" inte gäller för kallvalsade sömlösa rör. CK45 är ett medelkolstål, valt för sin styrka, svetsbarhet och bearbetbarhet, men dess produktion börjar med varmvalsade sömlösa ämnen. Traditionellt värms dessa ämnen i en återuppvärmningsugn, genomborrade, valsade och kalldragna till storlek. Kallvalsning är nyckeln för precision: det minskar rörets väggtjocklek och ytterdiameter samtidigt som det förbättrar ytfinishen, men det är energikrävande och genererar avfall. Vårt första stora skifte var energihushållning, som började med återuppvärmningsugnen. I åratal använde vi en vanlig gaseldad ugn som förlorade värme genom avgasrör. Vi eftermonterade den med ett regenerativt brännarsystem, som fångar upp spillvärme från avgaserna för att förvärma inkommande luft för förbränningsminskande naturgasanvändning med 28 % inom sex månader. Vi installerade också temperatursensorer i realtid som justerar ugnsvärme baserat på ämnesstorlek och produktionsvolym, vilket eliminerar överhettning som en gång slösade bort 15 % av vår gas årligen. Detta var inte bara en vinst för utsläppen; det minskade också materialspänningen, så våra kalldragna rör hade färre ytdefekter, vilket betyder mindre skrot.
Därefter tog vi oss an vattenanvändning, en stor smärtpunkt vid kallvalsning. Varje stegpiercing, rullning, kalldragning och rengöring kräver vatten för kylning och sköljning. Traditionella system använder engångsvatten, där vatten används en gång och sedan släpps ut, vilket slösar resurser och riskerar förorening. Vi investerade i ett vattenåtervinningssystem med slutet kretslopp som behandlar 92 % av vårt processvatten för återanvändning. Systemet filtrerar bort finmetaller, olja och rost med en kombination av centrifuger, biologiska behandlingstankar och omvänd osmos. Innan denna uppgradering drog vi 12 000 liter vatten per producerat ton CK45-rör; nu är den siffran nere på 950 liter. Vi ersatte också alla våra vattenbaserade metallbearbetningsvätskor med biologiskt nedbrytbara, låg-VOC-formler (flyktiga organiska föreningar). Dessa vätskor fungerar lika bra som konventionella - vi testade dem på hydraulcylinderprototyper och fann ingen skillnad i prestanda jämfört med våra gamla oljor - men de bryts ner 85 % snabbare i behandlingssystem, vilket minskar belastningen på vår vattenbehandlingsutrustning och minskar behovet av hårda kemiska rengöringsmedel.
Avfallsminskningen är där vi såg den mest omedelbara effekten, och det börjar med uppströms materialval och nedströms skrothantering. Vår ämnesleverantör började skicka CK45-ämnen med tätare kemisk konsistens, vilket innebar att vi hade färre defekta rör under kalldragning. Vi antog också en skrotpolicy som inte slösas bort: varje spån, avklippt och defekt rör från våra produktionslinjer samlas in, smälts ner i vår återuppvärmningsugn och bearbetas till nya ämnen. Detta slutna skrotsystem återvinner nu 98 % av vårt produktionsavfall – tidigare hamnade 12 % av vårt ämnesmaterial på deponier, nu är det antalet mindre än 2 %. Vi samarbetade också med en lokal metallåtervinningsfirma som återanvänder de små metallpartiklarna från våra vattenfilter till metallpulver för additiv tillverkning, vilket håller materialet borta från soptippar helt och hållet. För kunderna innebär detta inte någon kompromiss med kvaliteten: vi utför fortfarande 100 % dimensions- och dragprovning på varje sats av CK45-rör, så att du kan lita på precisionen även när vi håller materialet i cirkulation.
Vänta, du kanske undrar - hur är det med andra rörtyper som min anläggning producerar? För sammanhang gör vi ocksåHög precision oljecylinder sömlöst stålrör, som delar liknande produktionssteg, och samma hållbarhetsjusteringar gäller där. Vi erbjuder ocksåKallvalsade tunnväggiga rostfria stålröroch speciallegeringar som27SiMn Precision låglegerat tunnväggigt kolstålrör, var och en med sina egna materialspecifika justeringar av våra processer. Nyckeln är att hållbarhet inte passar alla för CK45, vi prioriterade ugnseffektivitet och skrot i slutet kretslopp, medan vi för tunnare väggar fokuserade på att minska energin vid kalldragning genom att använda avancerade formbeläggningar som sänker friktionen, så det behövs mindre kraft för att forma röret.
Ett annat ofta förbisett område är operatörsutbildning och digital övervakning. Vi installerade ett IIoT-system (Industrial Internet of Things) som spårar varje steg i produktionen i realtid: ugnstemperatur, vattenflöden, vätskerenhet och till och med slitage på de kalla ritlinjerna. Systemet uppmärksammar vårt team på ineffektivitet innan de blir problem - till exempel om en stans slits ojämnt, orsakar extra materialavfall eller om ett vattenfilter är igensatt, vilket minskar återvinningseffektiviteten. Detta datadrivna tillvägagångssätt har minskat vår oplanerade stilleståndstid med 22 % och hjälpt oss att identifiera små justeringar som går ihop: justering av ritningshastigheten med 5 % minskade energianvändningen per tub med 7 % och roterande partier för att matcha ämneskemin till rätt produktionslinje minskade skrotet med 4 %. Vi utbildade också alla teammedlemmar i bästa praxis för hållbarhet – från hur man korrekt lagrar metallbearbetningsvätskor till hur man rapporterar skrot som kan återvinnas – eftersom förändringar inte sker uppifrån och ner; det händer när alla på golvet är investerade.
Naturligtvis är ingen hållbarhetsresa komplett utan att ta itu med livscykelutsläpp utanför våra fabriksportar. Vi samarbetar med vår logistikpartner för att byta till elektriska lastbilar för lokala transporter och använda järnväg för långdistansleveranser, vilket minskade våra transportrelaterade utsläpp med 35 % förra året. Vi har också samarbetat med vår råvaruleverantör för att köpa CK45-ämnen från bruk som använder skrotbaserad stålproduktion istället för järnmalm, vilket minskar utsläppen med ungefär 75 % per ton jämfört med primärstål. För kunderna betyder detta att om du beställer ett parti av vårt CK45-rör är det totala koldioxidavtrycket från gruva till leverans betydligt lägre än branschgenomsnittet.


En av de största myterna inom ståltillverkning är att hållbarhet kräver att man offra precision. Vi har sett det från första hand: under det första året efter implementeringen av vårt slutna vattensystem förbättrade vi faktiskt vår dimensionella tolerans på CK45-röret med 0,01 mm, eftersom konsekvent vattentemperatur (tack vare återvinningssystemet) innebär mer enhetlig kalldragning. Vår byte av metallbearbetningsvätskor minskade ytdefekter med 11 %, så vi fick färre avslag och kunde leverera beställningar snabbare. För våra kunder – oavsett om du arbetar inom bilindustrin, jordbruket eller tunga maskiner – är detta inte bara bra för planeten; det är bra för resultatet. Mindre skrot, mindre omarbetning och pålitliga produkter av hög kvalitet betyder färre förseningar och lägre kostnader för dig.
Om du är inköpschef, ingenjör eller driftledare som letar efter en CK45-rörleverantör som prioriterar både prestanda och hållbarhet, pratar vi gärna. Vår anläggning har certifieringarna (ISO 14001 för miljöledning, ISO 9001 för kvalitet) för att backa upp våra påståenden, och vi kan tillhandahålla livscykelutsläppsdata för varje batch av rör vi producerar. Vi erbjuder även skräddarsydda lösningar: om du behöver en specifik längd, väggtjocklek eller ytfinish för din applikation, kan vi arbeta med dig för att anpassa produktionen för att möta dina behov samtidigt som vår miljöpåverkan är låg. För sammanhang levererar vi även16Mn 25mn Precision kallvalsat sömlöst stålröroch andra legeringsrör, så att vi kan täcka en rad av dina materialbehov utan att tvinga dig att arbeta med flera leverantörer.
Stålindustrin utvecklas, och på vår anläggning är vi fast beslutna att leda den utvecklingen. Att tillverka CK45 kallvalsade sömlösa stålrör med hög precision behöver inte ske på planetens bekostnad. Genom att investera i smarta, vetenskapsstödda processuppgraderingar, tänka om avfall och resursanvändning och sätta vårt team i centrum för hållbarhetsarbetet, har vi byggt en produktionsmodell som fungerar för alla: våra kunder får den precision och tillförlitlighet de behöver, vårt team får arbeta i en renare, effektivare anläggning och vi gör vår del för att minska stålindustrins miljöavtryck. Om du är redo att samarbeta med en leverantör som bryr sig lika mycket om hållbarhet som om kvalitet, kontakta oss idag för att diskutera din nästa order eller projekt.