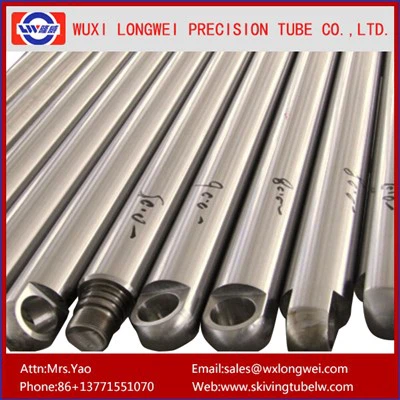
Hos Wuxi LongWei Precision Tube Co., Ltd., är kalldragningslinjen där råstål förvandlas till precisionsrör. När kunder frågar hur vi uppnår snäva ID-toleranser och konsekventa mekaniska egenskaper, ligger svaret i en kontrollerad,-process i flera steg-inte en enda maskin. Så här producerar vi kalldragna rör på vårt verkstadsgolv, steg för steg, med riktiga parametrar och lärdomar längs vägen.
Steg 1: Val av råmaterial och förbehandling.-
Varje rör börjar med certifierad varm-valsad eller sömlös ihålig stång-vanligtvis ST52, E355 eller AISI 1026 för hydrauliska tillämpningar. Innan vi ritar verifierar vi kemisk sammansättning via spektrometer och kontrollerar ytkvalitet. Varje söm eller inneslutning riskerar att rivas under deformation.
Röret genomgår sedan betning för att avlägsna kvarnsten, följt av fosfatering eller oxalatbeläggning. Detta skapar ett smörjmedelsbärarlager som är avgörande för jämn dragning. Förra året visade ett parti importerade spolar inkonsekvent beläggningsvikt. Istället för att fortsätta körde vi om-förbehandlingslinjen och justerade nedsänkningstiden. Resultat: noll galning under det första dragpasset. Förbehandling är inte glamoröst, men att hoppa över det riskerar kostsamma stillestånd.
Steg 2: Kallritning – Kärndeformationsprocessen
Det förberedda röret spetsas i ena änden och dras sedan genom en härdad hårdmetallform (och valfri dorn för ID-kontroll) med hjälp av en hydraulisk dragbänk. När röret minskar i diameter och väggtjocklek, riktas stålkornstrukturen in i längdriktningen, vilket ökar draghållfastheten och förbättrar ytfinishen.
Vi kontrollerar tre nyckelvariabler: reduktionsförhållande (vanligtvis 15–30 % per passage), draghastighet (8–15 m/min för precisionsgrader) och smörjtryck. På en nyligen genomförd körning av φ50×4 mm E355-rör riktade vi oss mot en slutlig ID-tolerans på H8. Efter det första draget drev ovaliteten +0.08 mm. Vår tekniker justerade dornpositionen med 0,02 mm och minskade hastigheten med 10 %. Nästa 200 meter höll inom ±0,03 mm. Kallritning är inte bara att dra i metall-det är geometrikorrigering- i realtid.
Steg 3: Mellanglödgning & slutlig dimensionering
För fler-passdragningar eller hög-hållfasthetsklasser infogar vi ett ljust glödgningssteg under skyddande atmosfär för att återställa duktiliteten utan skalning. Detta förhindrar sprickbildning i efterföljande minskningar. Efter slutlig ritning kan rör genomgå en lätt riktningspassage på en roterande bår för att möta camber-specifikationer
Steg 4: Efterbehandling och inspektion – där kvaliteten verifieras
Före leverans passerar varje tub genom:
- Dimensionskontroll: Lasermikrometrar för OD, pneumatiska pluggar för ID, ultraljudsvägg-tjocklekskartering;
- Ytverifiering: Profilometer för Ra-värden (standard kalldragen: Ra 1,6–3,2 μm; avskalad yta tillgänglig ned till Ra 0,4 μm);
- Mekanisk validering: Provdragprov enligt EN ISO 6892, med rapporter spårbara till värmenummer.
Om en parameter driver-som en lätt ID-expansion på grund av slitage-stoppar vi, gör om och om-kvalificerar vi oss innan vi fortsätter. Ingen "sänd och sortera"-mentalitet.
Varför kall teckning är viktig för din applikation
Kalldragna rör erbjuder överlägsen dimensionsnoggrannhet, förbättrad styrka och bättre ytintegritet jämfört med -valsade alternativ. För hydraulcylindrar, pneumatiska system eller precisionsmaskiner, vilket leder till enklare montering, längre tätningslivslängd och färre fältfel.
Transparent vägledning om begränsningar
Om din design kräver ultra-tunna väggar eller extremt förhållande mellan längd-till-diameter, kan kalldragning behöva specialverktyg eller ytterligare genomgångar. Vi ger råd i förväg om genomförbarhet, ledtid och kostnadsavvägningar-av-ingen överförsäljning.
Låt oss anpassa oss efter dina rörkrav
Om du skaffar kalldragna rör för ett nytt projekt delar vi gärna vårt processflödesschema, provinspektionsrapporter eller kör en teknisk granskning mot din ritning. Hos Wuxi LongWei Precision Tube är precision inte en eftertanke-den är inbyggd i varje minskning, varje pass, varje meter. Skicka din OD/ID-tolerans, materialkvalitet och applikationsanteckningar till vårt ingenjörsteam. Låt oss prata mätbara specifikationer, inte bara citat.