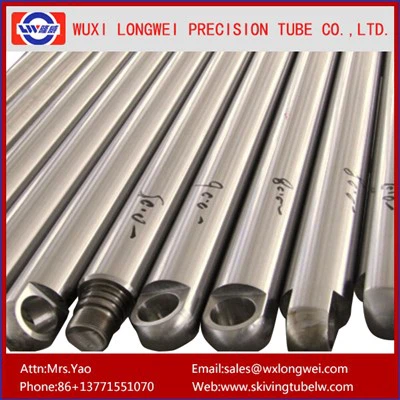
Kalldragna sömlösa stålrör har egenskaperna som inget oxidskikt på de inre och yttre väggarna, inget läckage under högt tryck, hög precision, hög finish, ingen deformation av kallböjning, inga sprickor vid fackling och utplattning, och rostskydd på ytan. De används främst för mekaniska strukturer, hydraulisk utrustning och pneumatiska eller hydrauliska komponenter i bilar och motorcyklar, såsom cylindrar eller oljecylindrar.
Kalldragna precision sömlösa stålrörspecifikationer
Det grundläggande processflödet för kalldragning är: varmvalsad kapillär, kapillärinspektion, slipning, kapillärbetning, kapillärreinspektion efter betning, kalldragning, rätning före passering, betning, smörjning, findragning, före färdig produkt Bearbetning och lagring.
Var uppmärksam på kontroll i produktionen:
1. Kapillär
Kapillärrörets väggtjocklek ska vara enhetlig och de inre och yttre ytfelarna bör vara små; Utvändig ytpolering och inre hålfel rengöringsutrustning bör utrustas.
2. Omprövning
Jämfört med vanliga kalldragna stålrör lägger produktionen av kalldragna sömlösa rör till en varmvalsad kapillärbetning och omprövning. Huvudsyftet är att säkerställa att kapillärens yttre yta är fri från veck, sprickor och andra defekter, och att eliminera förekomsten av veck och svåra linjer på innerytan, gropytan och annan defekt kapillär.
3. Verktyg
I allmänhet krävs att ytfinishen på verktygen som används vid tillverkning av kalldragna, sömlösa stålrör är högre än Ra0.4, måttnoggrannheten är högre än H3, och hårdheten krävs över HRC70. Samtidigt krävs det att pluggen eller matrisen som fastnar vid stål inte ska uppstå under dragprocessen.
4. Glödgning
Glödgning är en mycket viktig process i all kalldragad rörproduktion. Glödgningens kvalitet påverkar både stålrörets prestanda och avlägsnande av skalan. Kalldragna precisionsstålrör måste utrustas med icke-oxiderande ljusglödgningsutrustning.
https://www.skivingtubelw.com/