Vid köp av skalade och rullpolerade rör för hydraulcylindrar är en av de första tekniska frågorna hur jämn den invändiga borrningen kan vara. Ytjämnhet påverkar direkt kontakten mellan cylinderloppet och kolvtätningarna, så det bör behandlas som en funktionsspecifikation snarare än bara ett utseendekrav.
För en typisk avskalnings- och rullpoleringsprocess (SRB) kan den inre ytråheten vanligtvis nå Ra 0,1–0,3 μm. Beroende på rörmaterial, väggtjocklek, verktygs- och bearbetningsförhållanden kan vissa processer uppnå värden runt Ra 0,05–0,20 μm.
Dessa siffror är uppnåbara processintervall som rapporterats av verktygs- och cylinderrörstillverkare, inte ett garanterat värde för varje rör. Det faktiska resultatet måste bekräftas genom inspektion av den färdiga produkten.
För att specificera rätt ytfinish måste köpare förstå vad dessa siffror betyder, hur rullpolering minskar grovheten och vilka produktionsfaktorer som påverkar slutresultatet.
1. Vilket Ra-värde kan SRB-rör uppnå?
För hydrauliska cylinderrör ger följande figurer en användbar referens:
| Tillverkningsskick | Typisk rapporterad ytjämnhet |
|---|---|
| Endast efter skivning | Ra 4–10 μm |
| Efter skalning och rullpolering | Ra 0,1–0,3 μm |
| Finare resultat under lämpliga förhållanden | Ra 0,05–0,20 μm |
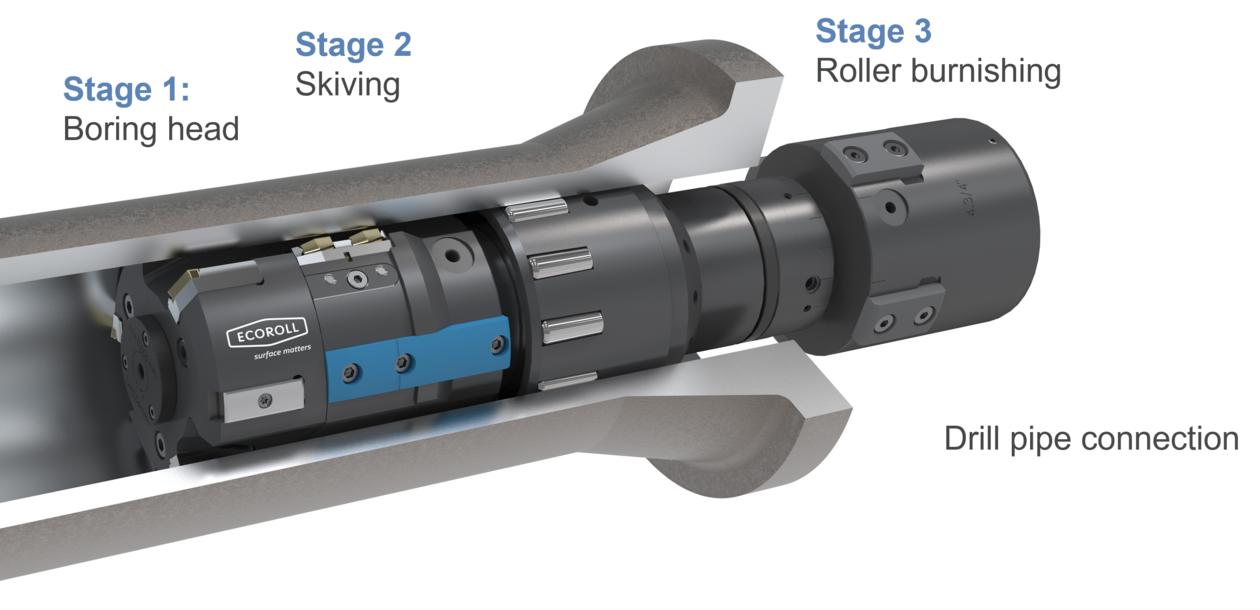
Skillnaden mellan skivning och hela SRB-processen är betydande. Skiving tar bort material från hålet och fastställer dess dimensioner, men skäroperationen ensam ger inte den slutliga ytan med låg ojämnhet. Rullpolering följer skärstadiet och minskar yttopparna genom plastisk deformation.
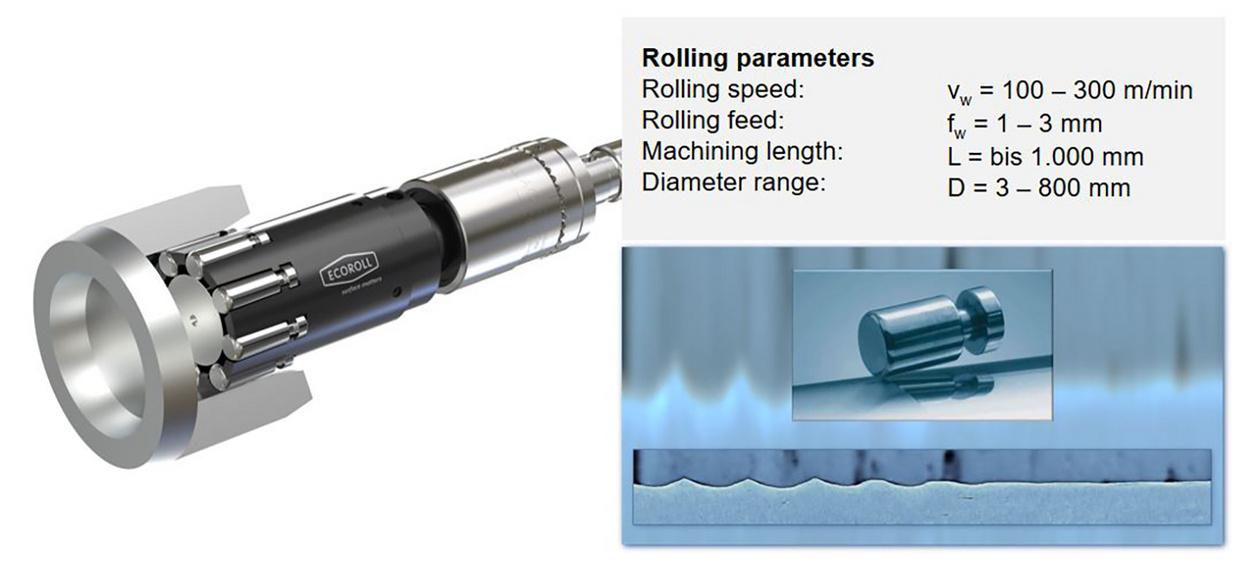
ECOROLL rapporterar vanliga målvärden på Ra 0,1–0,3 μm och Rz under 1 μm för kombinerad skalning och rullpolering. Cogsdill rapporterar Ra 0,05–0,20 μm för sin rullpolering. Dessa värden illustrerar vad lämpliga verktyg kan åstadkomma, men de bör inte behandlas som utbytbara garantier för alla produktionslinjer.
När du jämför leverantörsofferter, kontrollera om det angivna Ra-värdet avser ytan efter enbart skalning eller efter den fullständiga skalningen och rullpoleringsprocessen.
2. Varför minskar rullpolering ytråheten?
Skidning och rullpolering utför två olika jobb.
Under skärning avlägsnar skärinsatser en kontrollerad mängd material från rörets inre yta. Denna operation fastställer hålets diameter och förbättrar dess geometri. Men skärprocessen lämnar små yttoppar och dalar.
Rullpolering pressar sedan härdade rullar mot det bearbetade hålet. Under kontrollerat tryck genomgår ytmaterialet lokal plastisk deformation. De högre yttopparna komprimeras och förskjuts in i angränsande dalar, vilket ger en jämnare profil.
Detta skiljer sig från slipning eller honing, där slipande partiklar tar bort material.
Det slutliga resultatet beror på balansen mellan skärsteget och valsningssteget. Om avskalning lämnar alltför stora ojämnheter, kanske inte rullpolering korrigerar alla defekter. Om valstrycket är olämpligt kan det hända att ytan inte når den önskade finishen, även när skivningsoperationen är stabil.
Av denna anledning börjar en bra SRB-process med ett lämpligt rör och kontrollerade skärförhållanden. Rullpolering är en efterbehandlingsoperation, inte en ersättning för att åtgärda alla problem i utgångsmaterialet.
3. Vad är skillnaden mellan Ra och Rz?
Köpare anger ibland endast Ra när de beställer hydrauliska cylinderrör. Men Ra ensam beskriver inte varje aspekt av ytprofilen.
Ra – Aritmetisk medelgrovhet
Ra är det aritmetiska medelvärdet av de absoluta avvikelserna för den uppmätta ytprofilen från dess medellinje över utvärderingslängden. Det ger en övergripande indikation på ytjämnhet.
En lägre Ra indikerar i allmänhet en jämnare uppmätt profil, men den visar inte hela höjden eller formen av enskilda toppar och dalar.
Rz – Genomsnittligt grovhetsdjup
Rz beskriver den vertikala profilhöjden med hjälp av topp-till-dal-mätningar över provtagningslängder, enligt tillämplig mätstandard och definition.
Det hjälper till att identifiera större ytoregelbundenheter som kanske inte är uppenbara från enbart Ra.
För SRB-rör rapporterar ECOROLL ett vanligt mål på Ra 0,1–0,3 μm och Rz under 1 μm. De två parametrarna bör beaktas tillsammans när applikationen kräver hårdare ytkontroll.
Beräkna inte ett antaget Rz-värde från Ra med ett fast omvandlingsförhållande. Deras förhållande beror på den faktiska ytprofilen.
4. Vilka faktorer påverkar den slutliga ytråheten?
Att uppnå ett lågt Ra-värde är inte bara en fråga om att applicera mer valstryck. Flera faktorer påverkar den slutliga inre ytan.
Startrörskvalitet
Tillståndet för det inkommande röret påverkar hur konsekvent borrningen kan bearbetas.
Ojämn väggtjocklek, överdriven ovalitet, inkonsekventa inre dimensioner eller ytdefekter kan skapa variationer under bearbetningen. Om det initiala hålet har betydande ojämnheter, kan klyvningsoperationen behöva ta bort mer material eller kanske inte kunna korrigera geometrin inom det tillgängliga bearbetningsutrymmet.
Av denna anledning bör startröret kontrolleras före SRB-bearbetning, särskilt för långa hydraulcylindrar.
Skidverktyg skick
Skären bestämmer hur det initiala hålet bearbetas. Slitna skär, felaktigt skärdjup eller instabil verktygsposition kan lämna en oregelbunden yta för rullpoleringsstadiet.
Om den avskalade ytan varierar längs rörets längd, kanske rullhuvudet inte ger en konsekvent slutfinish.
Regelbunden skärinspektion och byte är därför viktigt för upprepad produktion.
Rulltryck och verktygsjustering
Rulltrycket måste vara lämpligt för materialet och rördimensionerna.
Otillräckligt tryck kan lämna yttoppar otillräckligt deformerade. För högt eller olämpligt tryck kan orsaka dimensionsförändringar eller andra ytproblem.
Den korrekta inställningen beror på valsverktyget, materialtillstånd, väggtjocklek och håldiameter. Det bör fastställas genom processförsök och verifieras genom inspektion snarare än att väljas enbart för att erhålla lägsta möjliga Ra-avläsning.
Rörets väggtjocklek
Väggtjockleken påverkar hur röret reagerar på rullbelastningen.
Ett tunnväggigt rör kan deformeras lättare under tryck, vilket gör den polerande effekten mindre stabil. Ojämn väggtjocklek kan också bidra till dimensionsvariation eller ovalitet.
Detta är en anledning till att samma SRB-verktyg och inställningar kan ge olika resultat på rör med olika dimensioner.
Material och hårdhet
Materialet måste kunna genomgå den plastiska deformation som krävs vid rullpolering.
Olika stålkvaliteter, hårdhetsförhållanden och materialstrukturer reagerar olika på processen. En inställning som fungerar bra på en rörspecifikation bör inte automatiskt överföras till en annan.
Leverantören bör ta hänsyn till materialtillståndet vid val av verktygs- och bearbetningsparametrar.
5. Är ett lägre Ra-värde alltid bättre för hydrauliska cylinderrör?
Inte nödvändigtvis.
Syftet med cylinderloppets finish är att tillhandahålla lämpliga driftsförhållanden för kolvtätningen. En yta som är för grov kan öka friktionen och påskynda tätningsnötningen. Men att sträva efter lägsta möjliga Ra utan att ta hänsyn till tätningssystemet är ingen bra specifikationsstrategi.
Tätningen måste bibehålla kontakt med hålet medan den arbetar under erforderligt tryck, hastighet och smörjningsförhållanden. Ytstruktur, inte bara medelsträvhet, påverkar denna kontakt.
En rullpolerad yta har i allmänhet en annan profil än en slipad yta. Honing producerar vanligtvis ett mönster med linjer, medan SRB ger en jämnare, rullbehandlad profil. Den korsade strukturen kan hjälpa till att hålla kvar smörjmedel i applikationer som är utformade runt den ytan.
Därför bör det korrekta Ra-målet komma från cylinderdesignen och tätningstillverkarens rekommendationer. Köpare ska inte anta att Ra 0,05 μm automatiskt är bättre än Ra 0,2 μm för varje hydraulcylinder.
6. Hur ska köpare ange ytjämnhet när de beställer SRB-rör?
En köpspecifikation ska göra den önskade finishen mätbar och entydig.
Att bara skriva "slät inneryta" eller "spegelfinish" lämnar för mycket utrymme för tolkning.
En mer användbar specifikation inkluderar:
Ra-krav: Ange max- eller målvärdet för Ra i μm.
Rz-krav: Inkludera en Rz-gräns om applikationen kräver ytterligare profilkontroll.
Mätstandard: Identifiera tillämplig standard för mätning av ytstruktur och parameterdefinition.
Mätplats: Definiera om avläsningar krävs vid flera positioner längs röret och runt hålet.
Inspektionsmetod: Bekräfta instrumentet, sondens lämplighet, utvärderingslängd och mätinställningar.
Acceptanskriterier: Kom överens om hur läsningar ska utvärderas och dokumenteras.
Borrningsmått: Ange innerdiameter, tolerans, rundhet och rakhet separat från ytjämnhet.
För långa cylinderrör räcker inte en mätning nära röränden för att visa konsekvent ytkvalitet i hela hålet. Köpare bör komma överens med leverantören om representativa mätpositioner längs längden och runt omkretsen.
Det är också viktigt att skilja mellan en grovhetsmätning och en fullständig borrinspektion. Ett rör kan uppfylla dess Ra-krav men fortfarande ha dimensionella eller geometriska problem.
7. Hur kan du kontrollera ytråheten hos ett SRB-rör?
Ytjämnheten kontrolleras vanligtvis med en lämplig kontaktprofilometer eller ytjämnhetsprovare.
För invändiga rörmätningar måste sonden och förlängningsarrangemanget vara lämpliga för håldiameter och mätdjup. Instrumentet bör konfigureras för den specificerade grovhetsparametern, filter, cutoff och utvärderingslängd.
Ett praktiskt inspektionsförfarande inkluderar:
Förbered först mätytan. Ta bort olja, kylvätskerester och lös förorening utan att skada det färdiga hålet.
För det andra, välj representativa positioner. Gör avläsningar vid överenskomna positioner längs rörets längd och på lämpliga periferiella platser.
För det tredje, använd konsekventa mätinställningar. Olika cutoff-längder, filter och utvärderingsförhållanden kan ge olika avläsningar. Resultat bör endast jämföras när mätförhållandena är konsekventa.
Slutligen, registrera resultaten. Inspektionsrapporten bör identifiera den uppmätta parametern, instrumentet eller metoden, mätpositioner och faktiska avläsningar.
För återkommande beställningar blir det enklare att jämföra partier och identifiera förändringar i processprestanda genom att använda en överenskommen kontrollprocedur.
8. Vad ska du göra om SRB-röret inte uppfyller den erforderliga Ra?
Om ett färdigt rör inte uppfyller kravet på grovhet, öka inte rulltrycket omedelbart eller upprepa poleringsoperationen.
Identifiera först var problemet uppstår.
Om grovheten redan är överdriven efter klyvning, kontrollera skären, skärdjupet, matningsförhållandena och inkommande borrningskondition.
Om den avskalade ytan är acceptabel men den slutliga Ra är för hög, inspektera rullhuvudet, rullarnas kondition, tryckinställning och verktygsinriktning. Kontrollera även om rörets väggtjocklek och materialtillstånd är lämpliga för den valda processen.
Om resultaten varierar längs rörets längd, se över stabiliteten hos maskininställningen, verktygsstödet, rörets rakhet och materialkonsistens.
Detta tillvägagångssätt är mer effektivt än att justera en processparameter utan att förstå orsaken. Upprepad polering är inte automatiskt den rätta lösningen, särskilt inte om håldimensionen eller ytprofilen redan har ändrats.
9. Att uppnå konsekvent SRB-ytkvalitet på Wuxi LongWei
För tillverkare av hydraulcylindrar är målet inte bara att producera ett rör med ett lågt Ra-värde. Det är för att bibehålla konsekvent inre ytkvalitet över den erforderliga rörlängden och produktionsbatcherna.
Wuxi LongWei Precision Tube Co., Ltd. tillverkar sömlösa stålrör med precision med innerdiameter för hydrauliska och pneumatiska cylinderapplikationer. Dess produktionsutrustning inkluderar hydrauliska kalldragningsmaskiner med hög precision, en 9-meters slip- och rullpoleringsmaskin, sliputrustning, riktningsutrustning och inspektionsinstrument.
När man diskuterar en SRB-rörorder bör köpare ange materialkvalitet, innerdiameter, ytterdiameter, väggtjocklek, rörlängd, erforderliga Ra- och Rz-värden och dimensionstoleranser.
Dessa detaljer gör att den erforderliga efterbehandlingsprocessen och inspektionskraven kan granskas före produktion. Om din applikation har ett specifikt krav på kolvtätning eller hålyta, kommer att dela med sig av den relevanta ritningen eller tätningsspecifikationen också hjälpa till att klargöra lämplig ytfinish.
Kontakta Wuxi LongWei Precision Tube Co., Ltd. för att diskutera dina krav på hydraulcylinderrör och lämplig skalning och rullpolering.